

服务热线
15861192272



新闻动态
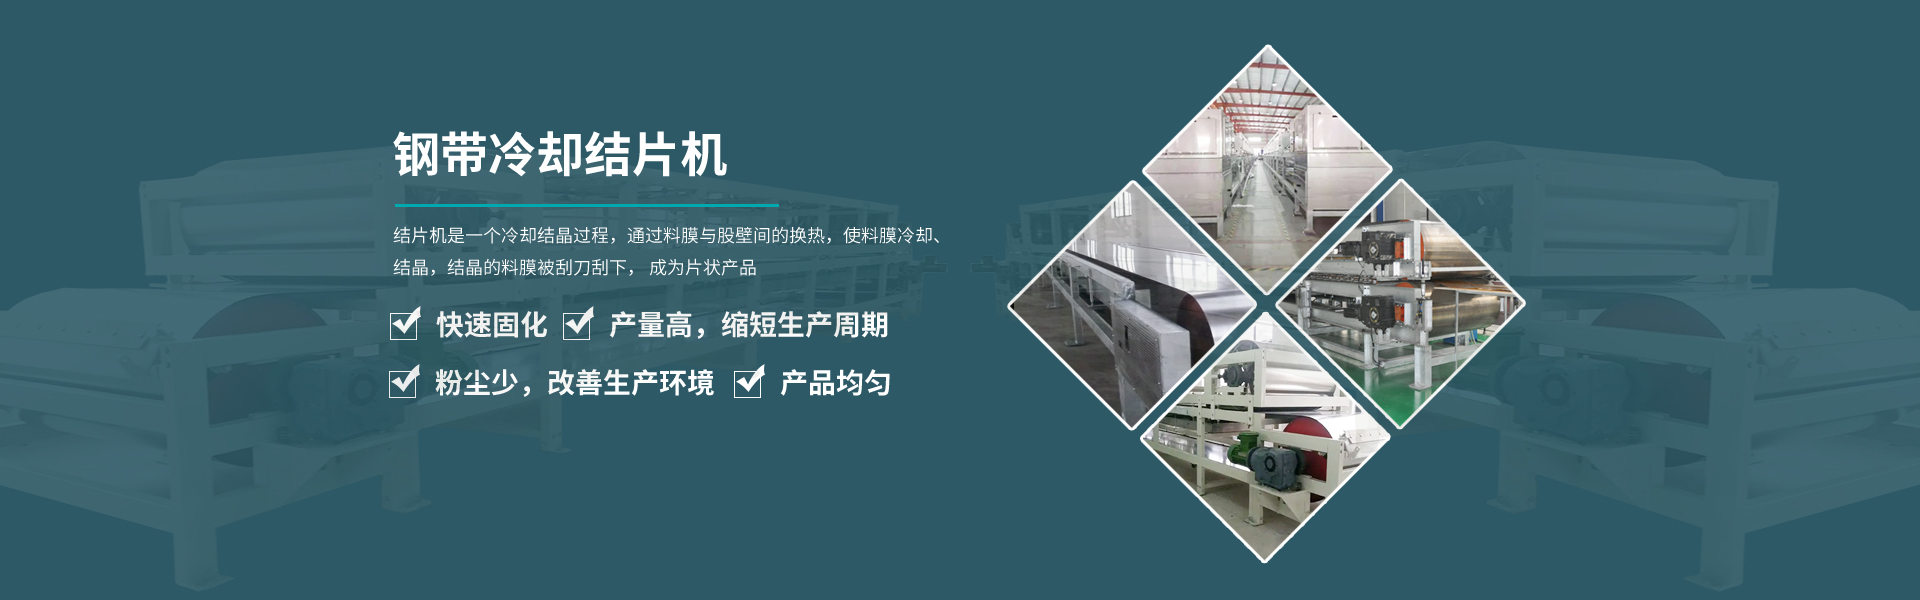
稳定剂钢带造粒机相比其他造粒方式更新时间:2026-09-09 点击:29在热稳定剂生产领域,钢带造粒机、挤出造粒机和对辊造粒机是三种主流的造粒工艺。深入了解钢带造粒机的比较优势,有助于企业在工艺路线选择时做出合理决策。
钢带造粒机最突出的优势在于对热敏性物料的友好性。 热稳定剂(尤其是钙锌类、有机锡类)本身对温度十分敏感,长时间处于高温环境中容易发生分解、变色或性能劣化。钢带造粒采用"高温滴落—快速冷却"的原理,物料从液态到固态的转变时间仅为30~120秒,且整个凝固过程均在钢带上完成,无机械挤压和剪切作用。相比之下,挤出造粒机依靠螺杆在高温高压下将物料挤出模头,物料在机筒内受热时间长(通常数分钟至十几分钟)、承受强烈的剪切摩擦,容易引发热稳定剂的热降解和色泽加深。对辊造粒则需要预先将物料冷却粉碎后再压制,工艺路线长、能耗高。
颗粒形态和品质方面,钢带造粒优势明显。 钢带造粒生产的颗粒为规则的半球状或枕状,表面光滑圆润、粒径分布集中(偏差在±0.3 mm以内),流动性极佳,不结团、不粘连,下游PVC加工企业在自动称量和混合工序中表现优秀。而挤出造粒的产品通常为圆柱状切段,切口处易产生碎屑和粉末;对辊造粒的产品为不规则扁球状,表面粗糙、粉化率高,在储运过程中易产生大量粉尘,既增加损耗又污染环境。
在生产连续性和操作灵活性方面,钢带造粒机同样表现优越。 钢带造粒可实现连续进料、连续出料的全自动运行,产能调节范围宽(可通过调节钢带速度实现20%~100%的弹性调节),切换产品规格时只需更换滴落板,操作便捷、清洗方便。挤出造粒机的清洗则相当繁琐——螺杆和模头拆装耗时费力,停机清洗往往需要4~8小时,严重影响生产效率。
上一条信息:橡胶助剂钢带造粒机主要由哪些部分组成
下一条信息:酚醛树脂造粒机的主要结构形式