

服务热线
15861192272



新闻动态
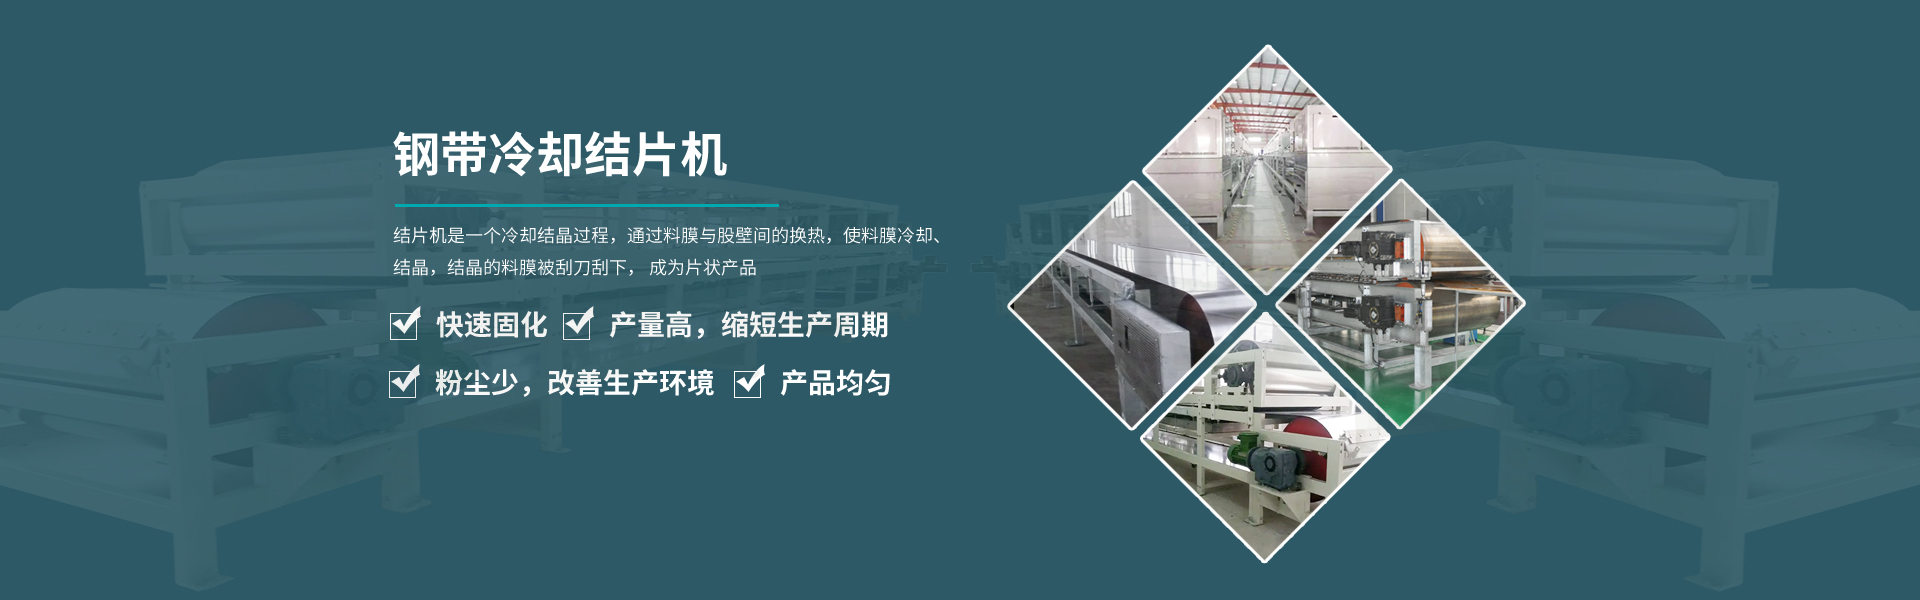
松香结片机如何控制片厚和产量更新时间:2026-10-26 点击:49片厚和产量是松香结片机操作的两个核心指标,通常通过熔融松香流量、布料器开度、转鼓转速或钢带速度、冷却水条件协同控制。片厚近似取决于单位传热面积上的松香布料量和冷却固化时间。在转鼓式结片机中,提高转速会增加单位时间传热面积通过量,但松香在转鼓上的停留时间缩短,冷却可能不足;降低转速则停留时间延长、片厚可能增加但产量下降。钢带式则通过钢带速度和布料量调节。
产量提高的直接方式是增加布料量或提高转速/钢带速度,但受冷却能力限制。冷却水温度、流量和传热面清洁度决定最大冷却负荷。若冷却能力不足而强行提高产量,会出现松香未完全固化、粘刀、片厚不均和刮片碎屑增多。因此产量提升应首先确认冷却水系统有余量、传热面清洁、熔融松香温度稳定,再逐步调整,不能单纯加快转速。
片厚控制应先稳定熔融松香流量和布料均匀性,再调整转速或钢带速度。片厚可通过在线测厚或取样测量监控,结合冷却水回水温度和刮片状态判断。片厚过厚时冷却慢、片材内部可能未完全固化,破碎时易产生大块;片厚过薄时产量低、粉尘多、包装密度下降。一般根据产品标准和下游要求确定目标片厚,再反推布料量和冷却时间。
两者平衡的原则是“冷却能力决定产量上限,布料均匀决定片厚下限”。操作中应保持熔融松香温度、冷却水温度和流量稳定,避免频繁调整。对于多品种生产,切换松香等级时应重新整定参数,因为软化点和粘度不同。设备设计时传热面积应留有适当余量,布料器和传动采用变频调节,以便在片厚和产量之间灵活平衡。不能为追求产量牺牲冷却效果和片形合格率。
上一条信息:滚筒结片机的冷却介质如何选择
下一条信息:固化剂熔融液在结片前需要控制哪些参数